


Апстракт
Автоматизираните индустриски производни линии се потпираат на конзистентен компримиран воздух без загадувачи за да одржат сигурни перформанси на цилиндрите, електромагнетните вентили и пневматските актуатори во текот на континуираните операции со смена.SMC Тип AC FRL единицаинтегрира три основни функции за подготовка на воздухот во еден модуларен склоп за да се елиминира влагата, да се стабилизира работниот притисок и да се обезбеди контролирано подмачкување со магла за масло за низводно пневматски хардвер. Овој целосен напис ги разложува внатрешниот структурен дизајн, оценетите спецификации за изведба, различните сценарија за индустриско распоредување, стандардизираните работни текови на инсталацијата, рамки за рутинско одржување, споредбените мерила на перформансите на склоповите за алтернативен третман на воздухот и решените прашања за решавање технички проблеми за инженерите за дизајн на пневматски системи и техничари за одржување на лице место. Секој дел обезбедува технички упатства за оптимизирање на конзистентноста на компримиран воздух и продолжување на работниот век на сите поврзани пневматски извршни компоненти без да се потпирате на фрагментиран посебен филтер, регулатор и хардвер за подмачкување.
Содржина - Кликнете на секој запис за да скокнете во делот за соодветна содржина
- Основен структурен состав и интегриран функционален механизам
- Клучни вградени дизајнерски карактеристики за стабилна компримирана климатизација
- Индустриски апликациски полиња со целосен спектар низ автоматско производство
- Комплетна стандардна матрица на технички параметри за големини на сериите со наизменична струја
- Чекор-по-чекор Стандардна инсталација и работен тек на калибрација на притисок
- Компаративна анализа на перформансите против компонентите за подготовка на сплит воздух
- Структуриран распоред за рутинско одржување и правила за замена на компоненти
- Решени често поставувани технички прашања за пневматски инженери
Основен структурен состав и интегриран функционален механизам
Компримираниот воздух кој се извлекува директно од компресорите за воздух носи повеќе штетни нечистотии кои ги намалуваат перформансите на пневматскиот хардвер во текот на долготрајното работење. Овие загадувачи вклучуваат суспендирани цврсти честички прашина, кондензирана водена пареа од циклусите на компресија на воздухот, преостаната магла од маслото за подмачкување на компресорот и фрагменти од корозија на микро честички генерирани во цевководните мрежи. Необработениот суров компримиран воздух предизвикува забрзано триење на заптивките, неконзистентно движење на погонот, внатрешно заглавување на вентилот и чести неочекувани исклучувања на линијата во автоматското склопување, пакување и опрема за ракување со материјали.
Модуларните склопови за обработка на извор на воздух ги решаваат овие оперативни ризици со комбинирање на независните фази на третман во една компактна единица за монтирање. Унифицираниот формат на склопување ги елиминира непотребните споеви на цевките, ги намалува вкупните точки на истекување на системот и го рационализира централизираниот пристап за одржување за сите модули за климатизација. Стандардниот распоред на тројна комбинација обединува три дискретни функционални блокови во една рамка со испреплетена алуминиумска легура, при што секој дел извршува незаменлива задача за климатизација пред воздухот да стигне до пневматските активатори и контролните вентили.
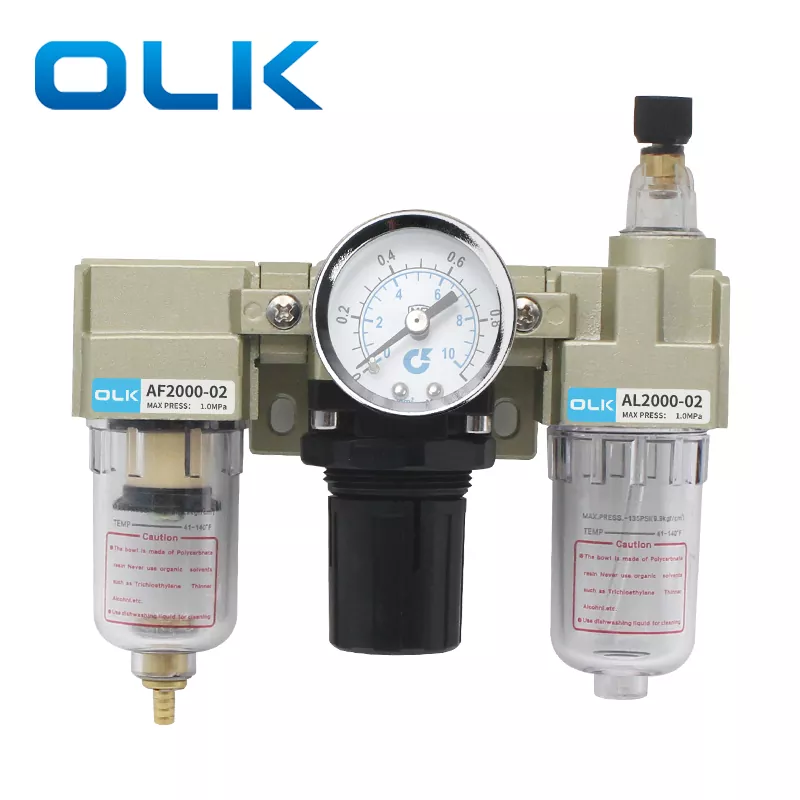
AF Модул за филтер за воздух
Овој примарен горноводен сегмент пресретнува цврсти честички и капки кондензирана вода во влезниот проток на компримиран воздух. Внатрешно поставените касети за бакарни филтри постигнуваат униформа прецизност на филтрирање од 5 микрони, заробувајќи фини метални струготини, прашина од работилницата и акумулираната влага пред овие загадувачи да патуваат низводно до чувствителните регулациони и подмачкувачки подсклопови. Транспарентните поликарбонатни чинии за складирање овозможуваат визуелно следење во реално време на акумулацијата на течноста без расклопување.
AR Модул за регулатор на притисок
Поставен централно во рамките на тројниот склоп, овој модул обезбедува стабилен излезен воздушен притисок и покрај флуктуирачкиот притисок на влезното напојување од компресорите. Внатрешна структура за балансирање со пружинска дијафрагма автоматски ги неутрализира скоковите на притисокот и падовите што потекнуваат од истовремените циклуси на активирање на активаторот. Прилагодливото копче за заклучување обезбедува калибрирани вредности на притисок за да се спротивстават на лизгањето предизвикано од механички вибрации за време на континуираните смени на производството.
AL Модул за подмачкување магла за масло
Низводниот сегмент за подмачкување го атомизира назначеното пневматско турбинско масло во ултра-фина магла суспендирана во рамките на климатизираниот проток на компримиран воздух. Оваа маслена пареа патува низ цевководи за да ги обложи внатрешните лизгачки површини на цилиндрите, калеми на вентилите и склоповите на лежиштата, намалувајќи ги коефициентите на триење метал-метал и ублажување на оштетувањето од суво абразија за време на милиони циклуси на повратно движење. Прилагодливата контрола на брзината на капе им овозможува на техничарите да го усогласат волуменот на подмачкување со индивидуалните потреби за потрошувачка на воздух на опремата.
- Секвенцијалниот проток на воздух строго ја следи низата филтер → регулатор → подмачкувач за да се спречи контаминација на маслото на медиумот за филтрирање и внатрешните компоненти за балансирање на притисокот
- Дизајнот на модуларното поврзување со испреплетување ја отстранува потребата за прилагодени фитинзи за преодни цевки помеѓу поединечни функционални сегменти
- Универзалните метални држачи во форма L поддржуваат вертикална инсталација на панели на рамки на машината, контролни ормари и централни станици на воздушниот колектор
- Модуларната можност за проширување дозволува дополнителни манометри за притисок, приклучоци за одвод на диференцијален притисок и заштитни капаци за сад да се надополнат по инсталацијата
Секој внатрешен канал за проток е подложен на прецизна CNC обработка за да се елиминираат грубите површини за леење што го зафаќаат насобирањето на честички и создаваат локализирани зони за пад на притисокот. Мазната внатрешна геометрија на отворот одржува конзистентна проток на воздух низ целосниот опсег на номинален капацитет на проток, избегнувајќи тесни грла во изведбата за време на истовремени врвови на работа со повеќе актуатори. Инженерите кои дизајнираат централизирани системи за дистрибуција на воздух им даваат приоритет на интегрираните тројни склопови пред одделен самостоен хардвер за филтер, регулатор и подмачкувач, специјално за оваа карактеристика на балансиран проток и предност на компактен отпечаток во ограничените простори на оградата на машината.
Клучни вградени дизајнерски карактеристики за стабилна компримирана климатизација
Индустриските пневматски средини го изложуваат хардверот за подготовка на воздухот на континуирани механички вибрации, променливи циклуси на температурата на околината, флуктуирачки влезен воздушен притисок и дневни циклуси на акумулација на кондензат. На генеричките евтини единици за третман на воздух им недостасува структурно засилување и механизми за прецизно прилагодување кои се потребни за одржување на конзистентни перформанси на климатизација во текот на повеќегодишното континуирано работење. Интегрираниот троен склоп вклучува повеќе сопственички оптимизации на дизајнот насочени кон елиминирање на вообичаените режими на дефект забележани во конвенционалниот хардвер за обработка на сплит воздух.
Стабилноста на поставувањето на притисокот претставува една од највлијателните вградени функционални надградби. Механизмот на самозаклучување на копчето за прилагодување го отстранува ризикот од поместување на калибрираниот притисок по повторените циклуси на вибрации на машината. Откако техничарите ќе го ротираат копчето за да го достигнат целниот работен притисок, надолната аксијална компресија на копчето ги заглавува внатрешните структури за заклучување на забите кои безбедно ја фиксираат положбата на дијафрагмата на регулаторот. Случајните удари или постојаните вибрации на работилницата не можат да ги променат претходно поставените вредности на излезен притисок, со што се елиминираат честите задачи за рекалибрација за персоналот за одржување во секојдневните смени на производството.
- Архитектура за одводнување со повеќе опции што поддржува рачно одводнување, автоматско одводнување со диференцијален притисок и конфигурации на сад за автоматско одводнување со целосно пливачки тип за совпаѓање на различни нивоа на влажност во работилницата
- Високопрецизни аналогни мерачи на притисок со метрички ознаки со двојна единица за да се обезбедат јасни, ниско-паралаксални отчитувања на притисокот за време на рутинските рунди за проверка на линијата
- Проѕирни поликарбонатни чинии отпорни на удари; поголеми димензии на рамката од 3000 до 5000 вклучуваат надворешна заштитна заштита за да се спречи пукање на садот при случајни судири на опремата
- Тела на вентили од алуминиумска легура од леано леано отпорни на корозија со униформа антиоксидациона површинска обработка за продолжен работен век во производствени капацитети со висока влажност
- Дипломирана ознака за нивото на маслото испечатена директно на чиниите за подмачкување за да се спречи преполнување или недоволно снабдување со масло што ги загрозува перформансите на подмачкувањето на активаторот
Разновидноста на системот за одводнување се однесува на променливите стапки на производство на кондензат низ различни индустриски капацитети. Сувите внатрешни работилници со ниска содржина на атмосферска влага работат ефикасно со основни рачни чинии за одвод, што бара планирано периодично одводнување за време на дневните интервали на исклучување на опремата. Објектите со висока влажност на околината или воздушни компресори со водено ладење имаат корист од варијантите на одвод на диференцијален притисок, кои автоматски го испуштаат акумулираниот кондензат секогаш кога внатрешните диференцијали на притисок ќе ги достигнат претходно поставените прагови без рачна интервенција на операторот. Целосно автоматските конфигурации за одвод на пливање опслужуваат континуирани 24-часовни безпилотни производни линии каде што планираниот пристап за одржување е ограничен, испуштајќи ја течноста штом нивото на кондензатот достигне критична височина во садовите за складирање филтри.
Површинската завршница и изборот на материјали дополнително ја зајакнуваат долгорочната оперативна сигурност. Сите надворешни метални површини добиваат униформа електростатска антикорозивна обвивка за да се спротивстави на изложеноста на оксидација од хемиските пареи во воздухот вообичаени во погоните за преработка на храна, бојадисување текстил и производство на метали. Внатрешните заптивки за заптивање користат еластомерни соединенија отпорни на масло, компатибилни со ISO VG32 масло за подмачкување турбини, отпорни на оток, стврднување и микропротекување по илјадници циклуси на загревање и ладење на околината.SMC Тип AC FRL единицаги комбинира сите овие материјални и механички подобрувања во дизајнот за да обезбеди стабилни перформанси на климатизацијата недостапни од не-модуларните алтернативи за подготовка на воздухот од почетните нивоа.
Индустриски апликациски полиња со целосен спектар низ автоматско производство
Секој производствен работен тек што користи компримиран воздух како примарен медиум за пренос на енергија бара стандардизирана климатизација за заштита на прецизниот пневматски хардвер. Без рамномерна филтрација, стабилизација на притисокот и контролирано подмачкување, автоматизираната опрема доживува неконзистентен излез на движење, зголемени стапки на абење на компонентите и непланиран прекин што го нарушува континуираното распоредување на производството. Модуларното тројно склопување беспрекорно се прилагодува на различните индустриски вертикали со единствени барања за квалитет на компримиран воздух и регулација на притисокот.
Линии за склопување на автомобилски компоненти
Роботските тела за стегање, пневматските шрафцигери, цилиндрите за позиционирање и манипулаторите за пренос на материјал бараат цврсто регулиран воздушен притисок за да се одржи постојан вртежен момент на склопувањето и прецизно позиционирање на деловите. Автомобилските работилници со голем обем генерираат значителна контаминација со метални честички од станиците за сечење и обработка; бакарниот филтер од 5μm ги пресретнува фините метални струготини пред да ги оштетат прецизните калеми на вентилот и компонентите за заптивање на цилиндерот. Прилагодувањето на притисокот со самозаклучување ја елиминира флуктуацијата на вртежниот момент низ илјадници дневни циклуси на склопување.
Опрема за пакување на храна и пијалаци
Машините за полнење шишиња, актуаторите за запечатување картон и станиците за етикетирање работат во средини контролирани со температура со покачени нивоа на влага во околината. Транспарентните филтер чинии го поедноставуваат следењето на кондензатот за да се спречи контаминација на капки вода на линиите за снабдување со воздух од типот на храна. Стапките на проток на магла на маслото за подмачкување може да се калибрираат на минимални излезни нивоа за да се избегне ризикот од контакт на пареата од маслото со спакувани потрошни производи, исполнувајќи ги оперативните стандарди за хигиена на индустријата.
Автоматизација на прецизно собрание на електроника
Микрокомпонентните роботи кои собираат и поставуваат, жиците за сечење на колото и цилиндрите за позиционирање со мали отвори се потпираат на ултрастабилен излезен притисок за да го елиминираат микро-движењето при деликатната манипулација со компонентите. Каналите за внатрешен проток на воздух со ниска турбуленција го избегнуваат бранувањето на притисокот што создава неконзистентно движење на активаторот, намалувајќи го отпадот од неусогласеност на компонентите за време на производните циклуси на површинско монтирање со голема брзина.
Дополнителни главни сектори за распоредување вклучуваат машини за производство на текстил, помошна опрема за обликување на пластика со вбризгување, линии за фармацевтско пакување, роботски системи за логистика за палети, пневматски машини за дупчење за производство на метали и автоматизирани станици за обработка на прозорци/врата. Секоја вертикала ги приспособува спецификациите на основната единица според максималната побарувачка на проток на воздух, поставената точка на работен притисок, концентрацијата на влага во околината и прифатливите прагови за контаминација на честички за стандардите за контрола на квалитетот на готовиот производ.
Централизираните инсталации на главниот воздушен колектор вообичаено распоредуваат склопови со големи рамки со големина од 4000 или 5000 директно низводно од излезите на примарниот компресор за воздух за да вршат примарна климатизација за цели фабрички мрежи за дистрибуција на компримиран воздух. Варијантите со помала големина на рамката од 1000 и 2000 се монтираат директно на поединечни самостојни контролни ормари на машината за да се испорача секундарно отсекување со локализиран притисок и филтрирање за опрема со единствени прецизни работни барања, одделени од главните параметри на притисокот на доводот на воздух во фабриката.
Тимовите за инженерство на објекти стандардизираат унифицирани модуларни тројни склопови за да го поедностават управувањето со залихите на резервните делови. Касетите за филтер за една замена, склоповите на дијафрагмата на регулаторот и вметнувањата на прскалките за подмачкување се вклопуваат во соодветните варијанти на големината на рамката, со што се елиминира барањето за складирање на различни комплети на резервни компоненти за хардвер за поделен филтер, регулатор и подмачкувач добиен од повеќе одделни производители. Оваа стандардизирана компатибилност на компоненти ја рационализира организацијата на резервните делови на складиштето и го намалува доцнењето на времето на испорака за време на итни операции за поправка на одржување на лице место.
Комплетна стандардна матрица на технички параметри за големини на сериите со наизменична струја
Пет различни класификации за големината на рамката го покриваат целиот опсег на барања за проток на индустриски компримиран воздух и димензии за поврзување на цевководот, кои се движат од компактни микро склопови со навој M5 за мала прецизна роботика до големи варијанти на порти од 1 инчи за станици за третман на главниот колектор за воздух низ фабриката. Секоја големина на рамката носи фиксни димензионални ограничувања, максимален пропусен капацитет, работни прозорци под притисок и правила за компатибилност со заменливи додатоци што ги повикуваат инженерските тимови за време на фазите на дизајнирање на распоредот на пневматскиот систем.
| Модел на рамка од серијата AC | Стандардна спецификација на конец на порта | Максимален дозволен работен притисок | Опсег на регулирање на притисокот | Вклучен заштитен капак на сад за филтер |
|---|---|---|---|---|
| AC1000 | М5 × 0,8 | 1,0 MPa | 0,05 - 0,7 MPa | бр |
| AC2000 | PT 1/4 | 1,0 MPa | 0,05 – 0,85 MPa | бр |
| AC3000 | ПТ 3/8 | 1,0 MPa | 0,05 – 0,85 MPa | Да |
| AC4000 | PT 1/2 / PT 3/4 | 1,0 MPa | 0,05 – 0,85 MPa | Да |
| AC5000 | PT 1 | 1,0 MPa | 0,05 – 0,85 MPa | Да |
Универзалните фиксни репери за механички перформанси се применуваат за сите варијанти на големината на рамката, без оглед на разликите во големината на пристаништето, воспоставувајќи конзистентни минимални оперативни стандарди за целата серија производи:
- Оценка за тестирање на доказ притисок: 1,5 MPa за валидација на структурниот интегритет при проверка на квалитетот на производството
- Дозволена работна температурна лента на течноста од околината и компримиран воздух: 5°C до 60°C без влошување на перформансите на компонентите
- Стандардна оцена за прецизност на филтрација на медиумот за филтрирање: униформа ефикасност на фаќање честички од 5 μm низ сите модули за филтри за AF
- Назначена компатибилна класа на течност за подмачкување: ISO VG32 индустриско турбинско масло за постојана атомизација и перформанси против абење
- Конструктивен материјал за основата на садот: проѕирен поликарбонат отпорен на удари со испечатени ознаки на индикаторот за нивото на течноста
Приспособливите шифри на наставките за нарачка овозможуваат подесување на спецификациите за работни услови специфични за локацијата. Модификаторите на задниот код го дефинираат типот на механизмот за одвод, интегрираната ориентација за монтирање на манометарот и опционалните дополнителни додатоци, вклучувајќи држачи за монтирање, додатоци за контрола на протокот и заштитни куќишта на садот против судир. Стандардизираната структура за нарачка го поедноставува меѓурегионалното набавка на компоненти и обезбедува доследно усогласување на спецификациите на единицата за замена за идентична опрема за производна линија инсталирана на повеќе фабрички локации управувани од исто производствено претпријатие.
Цртежите со димензионални распоред објавени за секоја големина на рамка обезбедуваат прецизни мерења на хоризонталното и вертикалното монтирање за да го поддржат планирањето на просторот на контролниот кабинет и структурниот дизајн на машинската рамка за време на инженерските фази пред производството. Деталните аксијални и радијални димензионални толеранции ги елиминираат конфликтите на приспособувањето на инсталацијата при доградување на постоечките производни линии со надграден хардвер за подготовка на воздух, избегнувајќи скапи прилагодувања на машинската обработка на лице место за да се приспособат на неусогласената геометрија на монтирање помеѓу старите компоненти за третман со поделен воздух и новите интегрирани тројни склопови.
Чекор-по-чекор Стандардна инсталација и работен тек на калибрација на притисок
Неправилно склопување, обратна ориентација на протокот на воздух и неправилно калибрирани поставки за притисок се меѓу првите три основни причини за предвремено откажување на единицата за подготовка на воздухот и оштетување на пневматското хардвер низводно. Следењето на стандардизирана секвенцијална листа за проверка на инсталацијата ја елиминира човечката грешка што може да се избегне за време на првичните процедури за монтирање и пуштање во работа, зачувувајќи го целосниот функционален животен век на интегрираниот троен склоп и целата поврзана пневматска опрема за извршување.
Сите процедури за инсталација мора да започнат со целосно депресирање на главната линија за снабдување со компримиран воздух во фабриката за да се елиминира ризикот од ненадејно испуштање воздух под висок притисок за време на работата на монтирање и поврзување на компонентите. Техничарите мора да го потврдат исклучувањето на системот на компресорот и проветрувањето на преостанатиот притисок на цевководот пред да ракуваат со склопувањето на единицата, прицврстувањето на навој на цевката и операциите за монтирање на мерачот.
- 1. Завиткајте тефлонска заптивна лента рамномерно околу фитинзите за надворешни навојни цевки пред да ги зашрафнете приклучоците за влез/излез во портите на телото на вентилот на единицата за да го елиминирате истекувањето на воздухот кај спојниците со навој; избегнувајте прекумерно затегнување на врските со навој од поликарбонатни чинии за да спречите фрактури при напукнување на материјалот
- 2. Потврдете ги стрелките за означување на насочен проток испечатени на горната површина на интегрираната алуминиумска рамка; компримиран воздух мора да влезе во левата порта за филтер за AF и да излезе од десната порта за подмачкување AL, обратната инсталација ја нарушува секвенцијалната филтрација и ги контаминира внатрешните компоненти на регулаторот со остатоци од магла од масло
- 3. Прицврстете го металниот држач за монтирање во облик L на вертикалната рамна рамка на машината или на површините на панелот на кабинетот со тешки прицврстувачи, обезбедувајќи не странично механичко играње што пренесува вибрации во телото на единицата за време на циклусите на работа на опремата
- 4. Прикачете го калибрираниот манометар на наменската порта за манометар на модулот на централниот регулатор, затегнувајќи ги фитинзите на манометарот само со рачен вртежен момент за да избегнете оштетување на внатрешните дијафрагми за сензори за притисок на манометарот
- 5. Вратете го доводот на компримиран воздух со мал волумен до склопот на единицата, подигнете го копчето за прилагодување на централниот регулатор нагоре за да ја активирате функцијата за подесување на притисокот; ротирајте во насока на стрелките на часовникот за да го зголемите излезниот притисок и спротивно од стрелките на часовникот за да го намалите притисокот на испорака додека целната поставена точка не се регистрира на аналогниот бројчаник
- 6. Штом ќе се стабилизира потребната вредност на работен притисок, притиснете го копчето за прилагодување целосно надолу за да го вклучите внатрешниот механизам за самозаклучување на забите и трајно да ги обезбедите калибрираните поставки за притисок против лизгање предизвикано од вибрации
- 7. Одвртете го прицврстувачот на горната порта за полнење масло за подмачкување со помош на стандардна хексадетична алатка, истурете го назначеното турбинско масло ISO VG32 во внатрешниот резервоар без да ја надминете испечатената линија показател за максимално ниво на течност на проѕирните ѕидови на садот, повторно затегнете го прицврстувачот за портата за масло за да се запечати од истекување воздух
- 8. Добро прилагодете ја завртката за контрола на стапката на капка за магла за масло за подмачкување: ротацијата во насока на стрелките на часовникот го зголемува волуменот на атомизација на маслото за станици со повеќе актуатори со голема потрошувачка на воздух, ротацијата спротивно од стрелките на часовникот го намалува излезот на магла за прецизна роботска опрема со низок проток, чувствителна на контаминација на вишокот на пареа од маслото
Потврдата за пуштање во работа по инсталацијата бара континуирано 30-минутно работење со целосно снабдување со воздух во услови на максимално оптоварување на опремата за да се потврди стабилната работа на задржување на притисокот и конзистентниот излез на атомизација на маглата на маслото. Техничарите визуелно ги проверуваат сите споеви со навој, поврзувањата на чиниите и модуларните испреплетени шевови за знаци на микро истекување на воздух преку раствор за тестирање на меурчиња од сапуница што се применува на сите површини за парење. Секое забележливо истекување на воздух бара расклопување, повторно нанесување на тефлонска заптивна лента и повторно затегнување со контролиран вртежен момент за да се реши истекувањето на спојниците пред да продолжи целосната работа на производната линија.
За инсталации на главниот колектор ширум објектот со склопови со голема големина на рамка AC4000 и AC5000, се препорачуваат дополнителни гумени монтажни влошки за изолација на вибрации под металните површини за монтирање на L-држачот за да се придуши преносот на вибрации на компресорот со голем волумен во телото на единицата за подготовка на воздух. Вибрациската изолација го минимизира долгорочниот стрес на замор на внатрешните дијафрагми на регулаторот и спојниците со навој на филтер сад, со што се продолжува вкупниот сервисен интервал помеѓу комплетните ремонти на единицата.
Компаративна анализа на перформансите против компонентите за подготовка на сплит воздух
Многу инженери за дизајн на пневматски системи тежат две различни хардверски архитектури за климатизација за време на првичното планирање на распоредот на проектот: целосно интегрирани тројни модуларни склопови или три самостојни одделни филтри, регулатори и единици за подмачкување поврзани преку посредни фитинзи за цевки. Секоја конфигурација носи уникатни оперативни компромиси поврзани со сложеноста на инсталацијата, просторот, ризикот од истекување, достапноста за одржување и долгорочните конзистентни перформанси на климатизацијата.
| Димензија за евалуација на перформансите | Интегриран троен модуларен склоп | Одделен дискретен филтер / регулатор / хардвер за подмачкување |
|---|---|---|
| Вкупни точки на ризик од истекување на гасоводот | Минимални внатрешни интерблок врски; само два надворешни влезни/излезни споеви со навој изложени на потенцијал за истекување | Повеќекратни приклучоци за средно преодни цевки помеѓу три дискретни единици, драстично зголемувајќи ја вкупната веројатност за истекување на воздух |
| Потребно отпечаток за инсталација | Компактниот унифициран дизајн на рамката ја намалува зафатеноста на просторот на вертикалните и хоризонталните панели во просек за 40%. | Три независни тела на единицата бараат проширена површина за монтирање со празнини за одвојување за индивидуален пристап за одржување на садот |
| Пад на притисокот преку собранието | Нежните континуирани внатрешни канали на проток го ограничуваат зголеменото губење на притисокот низ целосниот номинален спектар на проток | Повеќекратните насочувачки приклучоци за колена на цевки создаваат кумулативен отпор на проток и зголемен пад на притисокот на системот за време на максимална пропусност на воздух |
| Централизирана пристапност за одржување | Сите три чинии за сервисирање порамнети на една вертикална рамнина за симултана визуелна проверка и замена на компонентите | Позиционирањето на расфрланите единици бара посебен физички пристап до три различни места за монтирање за задачи за рутинска проверка |
| Ризик од повлекување на притисокот предизвикан од вибрации | Единечната цврста алуминиумска рамка го елиминира релативното движење на компонентите помеѓу модулите на регулаторот и филтерот | Независното монтирање на единицата овозможува мало поместување на положбата при постојани вибрации на работилницата, постепено менувајќи ги калибрираните поставки за притисок |
| Стандардизација на залихи на резервни делови | Единствени резервни компоненти на кертриџот, дијафрагмата и млазницата компатибилни со соодветни варијанти со големина на рамка од серии на еден производ | Дискретниот хардвер од одделни производни линии бара складирање на повеќе уникатни броеви на делови за резервни компоненти со ограничена вкрстена компатибилност |
Посебен дискретен хардвер за климатизација повремено наоѓа ограничено распоредување во специјализирани системи за индустриски цевководи со ултра висок проток каде што прилагоденото растојание помеѓу фазите на филтрирање, регулација на притисокот и подмачкување станува задолжително за уникатни ограничувања на процесот. За повеќе од деведесет проценти од стандардното автоматизирано склопување, пакување, ракување со материјали и пневматски инсталации за прецизна роботика, интегрираните модуларни тројни склопови обезбедуваат супериорни избалансирани перформанси во сите измерени критериуми за оценување наведени во споредбената матрица погоре.
Долгорочните оперативни податоци собрани низ повеќегодишните распоредувања на производната линија потврдуваат дека интегрираните модуларни тројни единици го намалуваат вкупниот број на работни часови за рутинско одржување за приближно триесет проценти годишно кога се споредуваат со еквивалентни подесувања на поделени компоненти. Консолидираниот пристап за проверка и замена на компоненти го елиминира повтореното патување на техничарот помеѓу расфрлани дискретни места за монтирање на хардверот, рационализирајќи ги дневните кругови за безбедност на опремата пред смена и проверка на перформансите што ги спроведуваат тимовите за одржување на објектот.
SMC Тип AC FRL единицаги засилува овие инхерентни предности на модуларното склопување преку рафинирано обработување на каналите за внатрешен проток, зајакната конструкција на рамката со меѓусебно блокирање и стандардизирана архитектура на заменливи резервни компоненти недостапни од генерички несериски склопови за модуларен третман на воздух обезбедени од конкурентни производители на компоненти.
Структуриран распоред за рутинско одржување и правила за замена на компоненти
Конзистентното планирано превентивно одржување директно го продолжува функционалниот век на употреба на склоповите за подготовка на воздухот и спречува непланиран долуводно пневматски хардверски дефект предизвикан од деградирани медиуми на филтер, исцрпени резервоари за лубрикант или истрошени внатрешни компоненти за запечатување на регулаторот. Воспоставувањето фиксни интервали за проверка и сервисирање усогласени со работното време на опремата создава предвидливи работни текови за одржување за техничкиот персонал на објектот, елиминирајќи ги реактивните сценарија за итни поправки предизвикани од занемарена деградација на хардверот на климатизацијата.
Дневни задачи за визуелна инспекција пред смена
Проверете го проѕирниот филтер сад за акумулиран волумен на кондензат; извршете рачна процедура за одводнување ако течноста достигне половина од вкупниот капацитет на садот. Проверете го нивото на резервоарот за масло за подмачкување и дополнете го турбинското масло ISO VG32 пред нивото да падне под минималната печатена индикаторска ознака. Потврдете дека отчитувањето на бројчаникот на манометарот се совпаѓа со калибрираната целна работна поставена точка, потврдувајќи дека копчето за заклучување останува целосно притиснато за да се спречи поместување на притисокот предизвикано од вибрации.
Месечен целосен функционален сервисен циклус
Целосно депресурирајте го склопот на единицата, извадете го садот за филтер и извлечете ја касетата од бакарниот филтер за испуштање на компримиран воздух за да се исчистат заробените честички. Проверете ги сите дихтунзи со навој на садот за стврднување, пукање или мали знаци за истекување на масло/вода; заменете ги деградираните еластомерни заптивки за да се елиминира ризикот од истекување на зглобовите. Прилагодете ја стапката на капнување на маглата од маслото за подмачкување за да одговара на ажурираните барања за максимална потрошувачка на воздух на опремата по месечните прегледи на пропусната моќ на производството.
Квартални процедури за длабоко ремонт
Целосно расклопете го модулот на регулаторот за да ја проверите внатрешната мембрана за балансирање дали има истегнување, микро-кинење или оштетувања од абразија од површински честички. Исчистете го склопот на млазницата за атомизирање на подмачкувачот за да ги отстраните остатоците од зацврстено масло што го ограничуваат конзистентниот проток на генерирање магла. Потврдете ги сите шевови за поврзување со модуларни блокади за истекување на воздух преку раствор за тестирање на меурчиња од сапуница, повторно затегнувајќи ги лабавите прицврстувачи и заменете ги истрошените заптивки со испреплетени О-прстени по потреба.
- Веднаш задолжителна замена на кертриџот на филтерот: филтерските медиуми прикажуваат голема промена на бојата од постојана контаминација со честички или испирање назад не успева да ги врати постојаните перформанси на протокот на воздух
- Целосна замена на склопот на регулаторната дијафрагма: видливи скокови на флуктуација на притисокот за време на стабилни циклуси на оптоварување на опремата укажуваат на замор на внатрешната дијафрагма и истегнување на материјалот
- Замена на компонентата на млазницата за подмачкување: неконзистентниот излез на атомизација на маглата на маслото останува по темелно чистење со растворувач на внатрешните премини на млазницата
- Целосна замена на склопот на садот: поликарбонатното куќиште создава површински микропукнатини или трајно заматување што го попречува визуелниот преглед на нивото на чиста течност
Сите работи за расклопување и замена на компоненти мора строго да ги следат безбедносните протоколи за депресуризација за да се избегне ненадејно испуштање воздух под висок притисок за време на отстранувањето на садот и сервисирањето на внатрешниот модул. Техничарите за одржување треба да носат стандардна опрема за заштита на очите во текот на сите процедури за чистење на касетите на филтерот, полнење масло и внатрешно расклопување на регулаторот за да се спречи контакт со контаминиран кондензат или остатоци од течност за подмачкување.
Објектите кои работат во индустриски средини за производство на метали со голема прашина или преработка на минерали треба да ги забрзаат сите временски рокови за закажани интервали за одржување за педесет проценти, бидејќи зголемените концентрации на честички во воздухот го забрзуваат затнувањето на медиумот на филтерот и стапката на абење на абразивните внатрешни компоненти далеку над стандардните основни нивоа на контаминација во работилницата.
Решени често поставувани технички прашања за пневматски инженери
1. Што претставува префиксот за именување на производот со наизменична струја во серискиот систем за класификација со тројно склопување?
Ознаката за наизменична струја комбинира кратенки за трите интегрирани функционални подсклопови што ја формираат целосната тројна единица за климатизација: AF означува филтер за воздух, AR претставува Регулатор за воздух и AL го идентификува подмачкувачот за воздух. Унифицираната ознака за наизменична струја означува фабрички претходно составена испреплетена комбинација на сите три модули за подготовка на јадрото на воздухот во една рамка за монтирање, разликувајќи ја оваа производна линија од самостојниот хардвер за дискретни компоненти за AF, AR или AL без интегрирани модуларни рамки за поврзување.
2. Која стандардизирана низа за поврзување на цевководот за снабдување со компримиран воздух треба да се имплементира за ова тројно склопување?
Универзалната индустриска препорачана патека на протокот на поврзување ја следи главната линија за снабдување на компресорот → влезната порта за тројно склопување со наизменична струја → колекторите на електромагнетниот вентил низводно, актуаторите на цилиндрите и станиците за пневматски алати. Воздухот мора да патува последователно низ фазите на филтерот, регулаторот потоа подмачкувачот во фиксен редослед; обратно менување на влезните и излезните порти воведува неповратна контаминација на внатрешните мембрани за балансирање на регулаторот со нефилтрирани честички и остатоци од магла за масло за подмачкување заробени во коморите на медиумот за филтрирање.
3. Кои оперативни разлики ги издвојуваат конфигурациите на рачниот, диференцијалниот притисок и целосно автоматската одводна чинија?
Рачните чинии за одвод се потпираат на планираното физичко активирање на операторот за испуштање на акумулираниот кондензат, погоден за затворени објекти со мала влажност со прозори за исклучување на предвидливо дневно одржување. Варијантите на одвод на диференцијален притисок автоматски исфрлаат акумулација на течност секогаш кога разликите во притисокот помеѓу влезните и излезните страни на филтерот ги преминуваат претходно поставените прагови, функционирајќи само додека континуираниот проток на воздух минува низ склопот. Системите за автоматско одводнување од типот на целосно пливање го активираат испуштањето на кондензатот врз основа на висината на течноста во садовите за складирање на филтерот, работејќи сигурно за време на долги 24-часовни производствени смени без екипаж, без оглед на променливите флуктуации на протокот на воздух.
4. Дали може безбедно да се користат алтернативни течности за подмачкување кои не се ISO VG32 во интегрираниот модул за подмачкување?
Неодобрените степени на вискозност на маслото или формулациите за неиндустриски лубрикант ја нарушуваат конзистентната атомизација на микро-маглата внатре во склопот на млазницата на подмачкувачот AL, што доведува до нерамномерно обложување на лизгачките површини на внатрешните актуатори или преостанатото густо наталожено масло што ги затнува тесните проточни премини во вентилот на компонентите низводно. Само пневматското масло за подмачкување од типот ISO VG32 турбина одржува калибрирани перформанси на атомизација усогласени со димензионалната геометрија на внатрешната млазница конструирана во сериските модули за подмачкување, елиминирајќи го ризикот од предвремено заглавување на вентилот или неконзистентно излезно движење на цилиндерот.
5. Како инженерите можат да ја одредат точната големина на рамката од серијата наизменична струја за проекти за дизајнирање на распоред на нови пневматски системи?
Пресметките за избор на големината на рамката се потпираат на две основни основни променливи: вкупниот врвен волумен на истовремена потрошувачка на воздух на сите поврзани пневматски актуатори низводно и номинални спецификации за дијаметар на портата на навој на цевководот за компримиран воздух во постоечката дистрибутивна мрежа на објектот. Усогласувањето на големината на конецот на портата со претходно инсталираните главни цевководи за снабдување ја елиминира потребата за прилагодени адаптери за прицврстување на транзиција, додека изборот на големина на рамката со номинален капацитет на проток што ја надминува максималната истовремена побарувачка на воздух спречува прекумерен пад на притисокот и неконзистентно движење на активирачот за време на работните циклуси на производство со полно оптоварување.
6. Дали тројниот склоп поддржува инсталација во превртени или хоризонтални ориентации за монтирање?
Zhejiang Ouleikai Pneumatic Co., Ltd.обезбедува стандардизирани модуларни склопови за подготовка на воздух дизајнирани да ги решат предизвиците за нестабилност на квалитетот на компримиран воздух низ глобалните вертикали на индустриска автоматизација, со целосна техничка документација и димензионални ресурси за цртање достапни за сите варијанти на големината на рамката од серијата AC.


